Artykuł sponsorowany
Sztywność konstrukcji, docisk i napęd — co utrzymuje powtarzalność gięcia w warsztatowej zaginarce
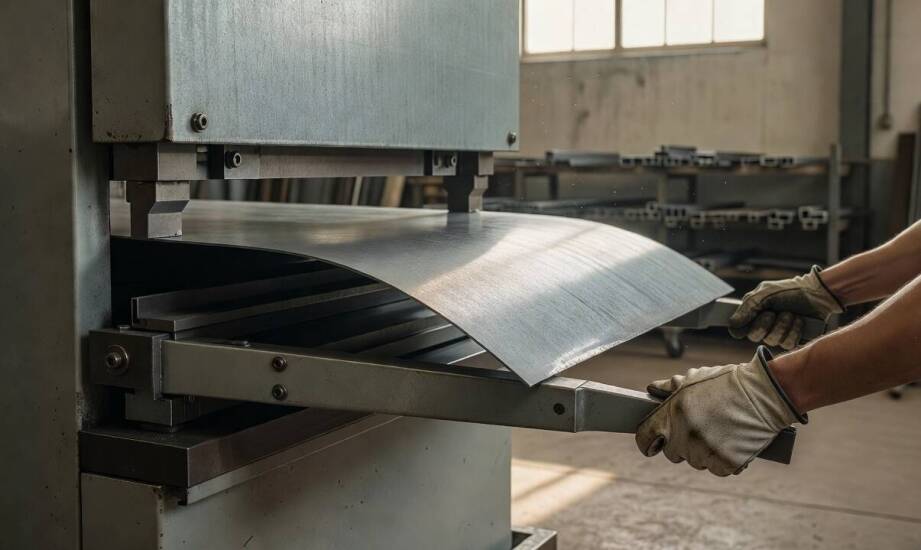
W warsztacie blacharskim operator przygotowuje maszynę do kolejnej serii identycznych detali. Ustawia parametry docisku oraz pożądany kąt, zakłada arkusz i wykonuje pierwsze sztuki bez zarzutu. Po kilkunastu zagięciach kształt kolejnych elementów zaczyna odbiegać od wzoru, chociaż nikt nie zmieniał konfiguracji na pulpicie. Utrata powtarzalności rzadko wynika z błędu człowieka, a znacznie częściej z fizycznych ograniczeń samego sprzętu i zachowania obrabianego metalu. Zrozumienie relacji między konstrukcją urządzenia a specyfiką blachy ułatwia diagnozowanie problemów i skraca czas ustawiania produkcji.
Wpływ sztywności ramy i geometrii narzędzi na ugięcie
Sztywność konstrukcji ramy oraz belki gnącej bezpośrednio decyduje o utrzymaniu równego kąta na całej linii roboczej. Pod obciążeniem każdy układ mechaniczny ulega naprężeniom, co sprawia, że przy formowaniu długich elementów belka ugina się w swojej środkowej części. To subtelne odkształcenie powoduje zauważalną różnicę w zagięciu na środku arkusza w porównaniu do jego krawędzi. Jeśli rama ulega minimalnemu otwarciu pod wpływem sił gnących, precyzja wprowadzonych nastaw traci znaczenie.
Profesjonalne obrabiarki warsztatowe wyposaża się w belki o masywnych przekrojach i wysokości kilkunastu centymetrów, co skutecznie zapobiega odkształceniom układu podczas obróbki twardych stopów. W lekkich konstrukcjach o niewystarczającej sztywności narzędzie wygina się jak napięty łuk, a różnica kątów dyskwalifikuje detal z dalszego montażu. Wymusza to na operatorze stosowanie lokalnych podkładek lub ręczne korygowanie docisku, co niepotrzebnie wydłuża proces produkcyjny.
Zdolność maszyny do formowania brył zamkniętych zależy od prześwitu między belkami oraz długości przestrzeni roboczej. Duży prześwit pozwala na bezkolizyjne formowanie elementów z wysokimi bokami, z kolei wymienne segmenty narzędziowe dają operatorowi pole do gięcia skrzynek z czterech stron bez ryzyka zahaczenia o matrycę. Brak odpowiedniej przestrzeni roboczej wymusza modyfikację projektu lub dzielenie detalu na mniejsze, spawane później fragmenty.
Na rynku funkcjonuje wiele sprawdzonych rozwiązań technicznych, dlatego firmy takie jak polski producent i dystrybutor Wolsen dobierają obrabiarki do specyfiki zakładu, biorąc pod uwagę maksymalną grubość obrabianych arkuszy oraz rodzaj docelowych wyrobów. Odpowiednio dopasowana masa maszyny gwarantuje, że profil oprzyrządowania pozostanie stabilny nawet przy ciągłej pracy w trybie wielozmianowym.
Kontrola ruchu i kompensacja powrotu sprężystego metalu
Rodzaj zastosowanego układu mocującego oraz napędu warunkuje płynność operacji i równomierną siłę trzymania arkusza. Belka dociskowa unieruchamia materiał na stole z odpowiednią mocą, podczas gdy element gnący wykonuje powtarzalny ruch obrotowy wokół linii zagięcia. Maszyny wyposażone w regulowany docisk mimośrodowy lub układy hydrauliczne utrzymują stały zacisk niezależnie od drobnych wahań grubości blachy. Sam napęd unoszący belkę gnącą musi gwarantować przemieszczanie bez szarpnięć, co eliminuje drgania i luzy wpływające na odchylenia geometrii.
Giętarki do blachy znajdują szerokie zastosowanie w zakładach rzemieślniczych i halach produkcyjnych, gdzie wykorzystuje się je do wytwarzania kanałów wentylacyjnych, paneli osłonowych czy skomplikowanych obróbek dekarskich. Płynność ruchu narzędzia w tych procesach przekłada się wprost na ostateczną estetykę wyrobu i szczelność łączeń na zakładkę. Nierównomierny docisk szybko doprowadziłby do przesunięcia materiału w trakcie formowania.
Samo utrzymanie arkusza nie rozwiązuje problemu jego powrotu do stanu początkowego po zwolnieniu obciążenia. Kąt uzyskany po zwolnieniu docisku zawsze okazuje się nieco większy niż ten wymuszony przez narzędzia. Intensywność tego fizycznego zjawiska zależy od granicy plastyczności metalu, jego modułu Younga oraz naturalnego współczynnika umocnienia. Twarde stale nierdzewne wykazują znacznie większą tendencję do sprężynowania niż standardowa stal konstrukcyjna niska węgiel, co wymaga zastosowania odmiennych strategii obróbki.
Osoba obsługująca urządzenie niweluje ten efekt poprzez zaprogramowane nadgięcie materiału o kilka stopni lub przez zastosowanie dedykowanej sekwencji gięć korygujących. Wprowadzenie takiej korekty wymusza głębsze odkształcenie plastyczne zewnętrznych i wewnętrznych włókien blachy, co trwale ustala żądaną formę detalu po wyjęciu ze strefy roboczej.
Powtarzalność w obróbce plastycznej wynika wprost z dopasowania parametrów sprzętu do charakterystyki materiału. Masywna konstrukcja eliminuje szkodliwe ugięcia narzędzi roboczych, stabilny docisk trwale unieruchamia arkusz w zadanej pozycji, a precyzyjny układ napędowy pozwala z dużą dokładnością skompensować powrót sprężysty metalu. Świadomość tych ukrytych mechanizmów oraz wybór sztywnej obrabiarki umożliwiają zakładom utrzymanie ścisłych tolerancji wymiarowych. Przekłada się to na zachowanie ciągłości procesów technologicznych, wyższą jakość elementów spasowywanych na etapie montażu i znaczne ograniczenie ilości powstających braków materiałowych.
Kategorie artykułów
Polecane artykuły
Jak sprawdzić, czy część zamienna pasuje do konkretnego modelu wózka przed zakupem

Obrączki ślubne poznań: oferta dla par o różnych gustach i budżetach
Kiedy olejek eteryczny, absolut lub ekstrakt CO2 zmienia charakter receptury perfum i kosmetyków