Artykuł sponsorowany
Od projektu do gotowego detalu — jak powstają elementy reklamy po obróbce CNC
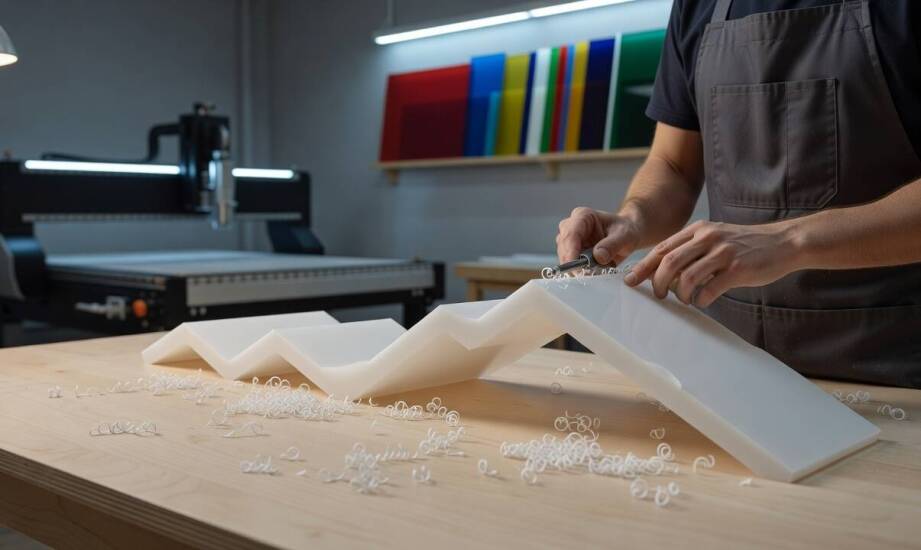
Przedsiębiorstwo dysponujące gotowym projektem logo zazwyczaj oczekuje sprawnego przekształcenia wizji graficznej w fizyczny obiekt na elewacji budynku. Droga od płaskiego wektora do zamontowanego kasetonu świetlnego, pylonu lub liter blokowych 3D wymaga przejścia przez złożony proces produkcyjny. Nowoczesna reklama wizualna opiera się na technologiach obróbki skrawaniem, które eliminują błędy ludzkie przy wycinaniu skomplikowanych kształtów. Wykorzystanie maszyn sterowanych numerycznie pozwala na dokładne odwzorowanie krzywizn zaproponowanych przez projektanta. Zrozumienie poszczególnych etapów powstawania takich nośników ułatwia weryfikację założeń i przyspiesza realizację inwestycji. Cały cykl spaja rygorystyczne zasady geometrii z fizycznymi właściwościami tworzyw sztucznych i stopów metali.
Przygotowanie plików roboczych i parametry obróbki
Projekt graficzny trafia na początku do specjalistycznego oprogramowania CAM, gdzie generowany jest kod sterujący ruchem wrzeciona. Specyfikacja techniczna pliku bywa różna w zależności od stosowanych przez wykonawcę maszyn i preferencji operatora. Najczęściej wymaga się dostarczenia formatów wektorowych, zachowania skali jeden do jednego oraz szczelnego domknięcia wszystkich linii cięcia. Wszelkie błędy rysunkowe, nałożone na siebie obiekty lub otwarte ścieżki mogą powodować zatrzymanie pracy narzędzia. Właściwe przygotowanie wektorów zapobiega powstawaniu odstępstw wymiarowych podczas fizycznego wycinania znaków.
Rodzaj wybranego surowca oraz grubość płyty bezpośrednio determinują ustawienia maszyny tnącej. Technik dostosowuje prędkość obrotową głowicy oraz posuw do specyfiki danego zlecenia. Praca w tworzywach sztucznych, takich jak popularna plexi, rodzi ryzyko nadmiernego nagrzewania się materiału w strefie skrawania. Wiele systemów wykorzystuje wówczas chłodzenie sprężonym powietrzem lub mgłą olejową, co powstrzymuje krawędzie przed miejscowym topieniem. Z kolei frezowanie płyt kompozytowych typu dibond albo blach aluminiowych wymusza inną dynamikę prowadzenia narzędzia. Zbyt agresywny posuw przy grubszych arkuszach metalu grozi wyrywaniem wiórów i trwałym odkształceniem detalu. Dobór odpowiednich parametrów skrawania pozwala uzyskać gładką powierzchnię boczną niezależnie od specyfiki obrabianego materiału.
Firmy z Dolnego Śląska poszukujące trwałych nośników wizerunku często zlecają frezowanie CNC we Wrocławiu jako etap budowy większych konstrukcji. Producent oznakowania, marka K.O.T. z siedzibą w Mirkowie, zajmuje się kompleksowym tworzeniem liter przestrzennych oraz kasetonów reklamowych. Realizacja takich zamówień opiera się na całościowym zarządzaniu cyklem powstawania obiektu, od weryfikacji rysunków technicznych po ostateczne złożenie brył.
Fizyczne wycinanie kształtów i obróbka wykończeniowa
Arkusz tworzywa lub metalu wymaga stabilnego unieruchomienia na stole roboczym urządzenia. Zależnie od konstrukcji samej obrabiarki, materiał przytrzymuje się za pomocą mocowań mechanicznych albo specjalnego pola podciśnieniowego. Narzędzie skrawające porusza się ściśle według zaprogramowanej ścieżki, zdejmując kolejne warstwy surowca. Dokładność tej operacji zależy od kalibracji napędów, często umożliwiając zachowanie tolerancji na poziomie ułamków milimetra. Sterowanie numeryczne gwarantuje powtarzalność wymiarową przy wycinaniu wielu identycznych detali w jednej serii produkcyjnej.
Surowy detal opuszczający obszar roboczy rzadko stanowi ostateczną formę produktu reklamowego. Krawędzie po przejściu freza zazwyczaj wymagają dodatkowego wygładzenia przed etapem składania. Elementy wykonane z przezroczystej plexi często poddaje się polerowaniu ogniowemu, które w odpowiednich warunkach nadaje powierzchni pożądany, szklisty połysk. Części aluminiowe przechodzą z kolei proces gratowania, usuwający ostre zadziory i przygotowujący brzegi do malowania proszkowego. Czystość bocznych płaszczyzn wpływa ostatecznie na to, jak światło będzie rozchodzić się wewnątrz brył podświetlanych modułami LED.
Oczyszczone fronty, boki oraz plecy liter trafiają na stół montażowy, gdzie nabierają ostatecznej formy przestrzennej. Pracownicy łączą poszczególne sekcje za pomocą specjalistycznych klejów strukturalnych, taśm dwustronnych o podwyższonej wytrzymałości lub niewielkich łączników mechanicznych. Sposób zespolenia wynika z gabarytów nośnika i sił fizycznych, jakim będzie on poddawany po zamocowaniu na zewnątrz budynku. Solidne zintegrowanie wszystkich części obudowy chroni reklamę przed rozszczelnieniem podczas silnego wiatru lub opadów deszczu.
Kompletny ciąg technologiczny udowadnia, że jakość zewnętrznych nośników wizerunku zależy od płynnego przechodzenia między kolejnymi etapami produkcji. Nawet najbardziej zaawansowane obrabiarki nie zrekompensują błędów popełnionych podczas wektoryzacji pliku graficznego. Podobnie precyzyjnie wycięte fronty poliwęglanowe stracą na estetyce, jeśli klejenie zostanie przeprowadzone bez dbałości o detale. Odpowiednie zarządzanie plikiem, kalibracja maszyn obróbczych oraz dokładność ręcznego montażu tworzą system naczyń połączonych. Ostateczna trwałość elementów zależy od spójności całego łańcucha, który decyduje o wieloletniej odporności oznakowania na czynniki atmosferyczne.
Kategorie artykułów
Polecane artykuły

Jak sprawdzić, czy część zamienna pasuje do konkretnego modelu wózka przed zakupem

Obrączki ślubne poznań: oferta dla par o różnych gustach i budżetach

Kiedy olejek eteryczny, absolut lub ekstrakt CO2 zmienia charakter receptury perfum i kosmetyków
