Artykuł sponsorowany
Jak rozpoznać, że stacja filtracyjna oleju przestaje chronić układ hydrauliczny
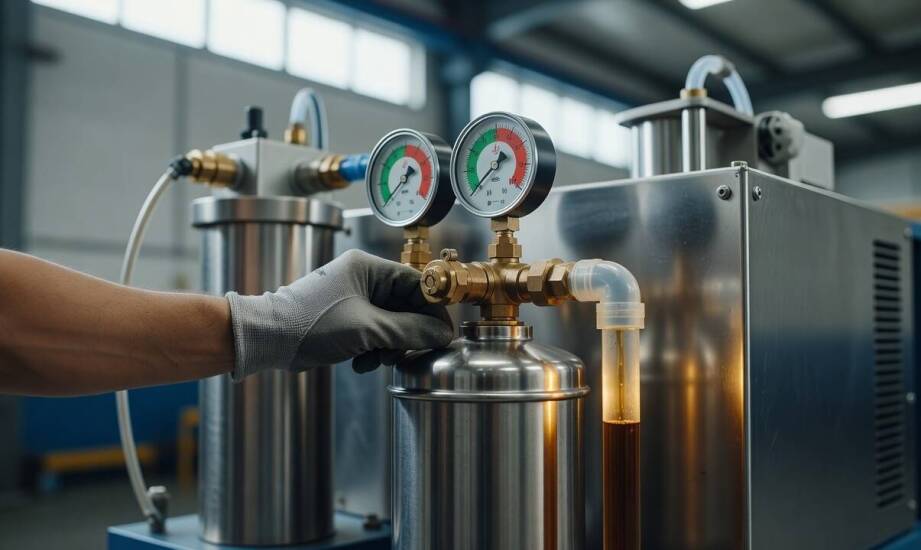
Przedsiębiorstwa przemysłowe z branży budowlanej, górniczej czy motoryzacyjnej w dużej mierze opierają ciągłość produkcji na niezawodności ciężkich napędów. W takich układach stacjonarnych często dochodzi do sytuacji, w której stacja filtracyjna pozornie pracuje bez zakłóceń, a poziom zanieczyszczeń w oleju systematycznie rośnie. Maszyny powoli tracą precyzję ruchów, co w dłuższej perspektywie skutkuje narastającymi przestojami i skróconą żywotnością pomp łopatkowych oraz zaawansowanych zaworów sterujących. Praktyka inżynieryjna firmy Insotec przy obsłudze zakładów produkcyjnych potwierdza, że ponad osiemdziesiąt procent awarii hydrauliki siłowej wynika bezpośrednio z niewłaściwej czystości czynnika roboczego. Operatorzy i służby utrzymania ruchu zazwyczaj dostrzegają spadek ogólnej wydajności bez widocznej przyczyny w samym głównym zasilaczu, jednak prawdziwe źródło problemu ukrywa się w cichej utracie skuteczności zewnętrznego układu oczyszczania.
Jakie objawy zdradzają zapchany wkład i spadek przepływu?
Zablokowany wkład filtracyjny w pierwszej kolejności mocno ogranicza swobodny przepływ czynnika roboczego, co natychmiast przekłada się na kulturę pracy całej maszyny przemysłowej. Przeciążony układ hydrauliczny wymusza wyraźnie wolniejszy ruch siłowników oraz charakterystyczne szarpnięcia podczas wykonywania cyklu. Wzrost temperatury oleju powyżej normy operacyjnej stanowi kolejny sygnał ostrzegawczy, ponieważ system traci dodatkową moc na pokonywanie rosnących oporów tłoczenia. Rozgrzany czynnik traci optymalną lepkość, co drastycznie pogarsza warunki filmu smarnego na styku pracujących elementów metalowych. Kiedy zanieczyszczenia całkowicie zatykają mikroskopijne pory materiału, zawór obejściowy (bypass) zaczyna otwierać się na stałe. Sytuacja ta sprawia, że do wrażliwych serwozaworów trafia strumień całkowicie nieprzefiltrowanej cieczy, potęgując proces niszczącego zużycia ściernego.
Odczyty z przyrządów pomiarowych pozwalają na wczesne zidentyfikowanie tego zagrożenia. Manometr różnicowy zamontowany na obudowie precyzyjnie pokazuje narastającą różnicę ciśnień przed i po przejściu przez warstwę filtrującą. Próg zadziałania alarmu zależy od konkretnego modelu i zaleceń producenta sprzętu. W dokumentacji technicznej spotyka się różne nastawy dopuszczalne, obejmujące zakres od 3 do 3,5 bara, ale w niektórych konstrukcjach limit ten wynosi nawet 5–7 barów. Właściwie skalibrowany czujnik elektroniczny lub wskaźnik optyczny uruchamia sygnał jeszcze przed fizycznym zablokowaniem całego przepływu, dając technikowi czas na bezpieczną wymianę wyeksploatowanego elementu.
Wpływ zużycia mechanicznego i błędów konfiguracji
Każdy agregat oczyszczający posiada własne wrażliwe podzespoły mechaniczne, które ulegają naturalnej degradacji w trakcie długotrwałego tłoczenia zabrudzonego medium. Wewnętrzna pompa zębata lub łopatkowa powoli traci swoją fabryczną sprawność wolumetryczną, przez co rzeczywisty przepływ przez materiał chłonny staje się znacznie niższy od wartości nominalnej. Mocnemu zużyciu ulegają również uszczelnienia obrotowe wału silnika oraz zewnętrzne węże ssawne. Uszkodzenie tych ostatnich stwarza ogromne ryzyko zaciągania fałszywego powietrza i intensywnego pienienia się czynnika. Elektroniczne przetworniki ciśnień oraz przełączniki poziomu często tracą swoją precyzję po tysiącach godzin pracy w trudnych warunkach środowiskowych.
Sprawna mechanicznie infrastruktura to dopiero połowa sukcesu, ponieważ błędy montażowe obniżają sens całego procesu pielęgnacji. Nawet nowoczesne urządzenie do filtracji oleju hydraulicznego nie zdoła oczyścić zbiornika przy zastosowaniu niewłaściwej technologii podłączenia do zasilacza. Użycie węży elastycznych o zbyt małej średnicy wewnętrznej, załamania przewodów lub wybranie złych portów rewizyjnych generuje silne zjawisko kawitacji i blokuje wydajność ssania. Poważnym błędem pozostaje umieszczenie punktu poboru i zrzutu zbyt blisko siebie, co powoduje, że pompa wielokrotnie miele i filtruje tę samą partię płynu, omijając głębsze strefy zbiornika. Prawidłowa instalacja osprzętu bocznikowego gwarantuje skuteczne wyłapywanie twardych cząstek stałych bez wymuszania przestojów głównej linii produkcyjnej.
Rzetelna diagnostyka i ocena kondycji układów czyszczących opiera się na równoczesnym sprawdzaniu kilku obszarów roboczych maszyn stacjonarnych. Obserwacja fizycznych objawów w zachowaniu napędów musi zawsze iść w parze z analizą wskazań ciśnieniomierzy oraz audytem szczelności przewodów. Zignorowanie pierwszych symptomów zapychania wkładów zazwyczaj kończy się nagłym zatarciem kluczowych elementów wykonawczych. Konsekwentna kontrola poprawności działania obiegów bocznikowych połączona z okresowym badaniem klasy czystości oleju eliminuje ryzyko potężnych awarii i stabilizuje funkcjonowanie całego parku przemysłowego.
Kategorie artykułów
Polecane artykuły

Jak sprawdzić, czy część zamienna pasuje do konkretnego modelu wózka przed zakupem

Obrączki ślubne poznań: oferta dla par o różnych gustach i budżetach

Kiedy olejek eteryczny, absolut lub ekstrakt CO2 zmienia charakter receptury perfum i kosmetyków
