Artykuł sponsorowany
Jak metoda perforacji decyduje o sztywności blachy i możliwościach jej dalszej obróbki
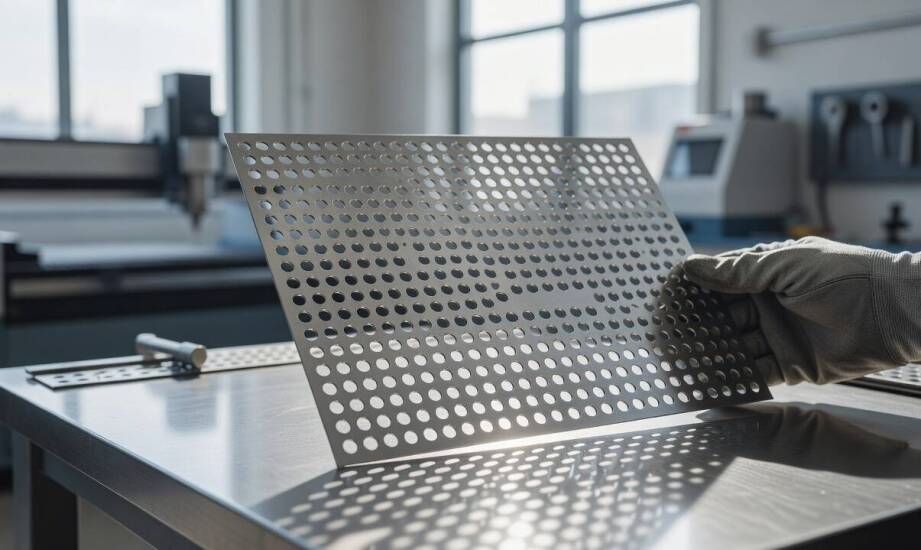
Ta sama blacha perforowana po różnych metodach wykonania otworów zachowuje się inaczej podczas gięcia, spawania czy montażu. Różnice wynikają z kształtu krawędzi, obecności zadziorów oraz równomierności rozmieszczenia elementów. Wybór technologii perforacji decyduje o dalszych etapach obróbki i ostatecznej trwałości wyrobu.
Jak metody perforacji wpływają na krawędzie i równomierność siatki
Wykrawanie mechaniczne na prasach CNC lub rewolwerowych polega na uderzeniu stemplem i usunięciu fragmentu materiału. Proces ten generuje minimalną strefę wpływu ciepła, a przy precyzyjnych narzędziach pozostawia niewielki grat głównie na jednej stronie arkusza. Krawędzie otworów są ostre i powtarzalne, co sprzyja regularnym wzorom o stałym rozstawie. Metoda sprawdza się w seriach produkcyjnych ze względu na szybkość. Nowoczesne maszyny osiągają nawet 1600 uderzeń na minutę.
Cięcie laserowe wykorzystuje wiązkę światła do topienia i odparowania materiału. Daje precyzyjne otwory o skomplikowanych kształtach, lecz może wprowadzać cienką strefę wpływu ciepła oraz warstwę przetopioną. Przy optymalnych parametrach gazu osłonowego zadziory są minimalne. Laser sprawdza się przy cienkich blachach i nietypowych układach perforacji. Przy gęstych wzorach wymaga dłuższego czasu pracy.
Wiercenie stosuje się w sytuacjach, gdy wykrawanie lub laser nie radzą sobie z grubymi arkuszami. Dotyczy to również bardzo małych otworów o minimalnych mostkach. Otwory mają często stożkowe ścianki, co ułatwia przepływ mediów i zwiększa odporność na obciążenia. Metoda pozwala przekroczyć krytyczne proporcje średnicy otworu do grubości materiału. Zapewnia to pożądaną stabilność siatki.
Równomierność rozmieszczenia przestrzeni roboczych zależy głównie od systemów sterowania. Różnice pojawiają się w mikrostrukturze krawędzi. Wykrawanie wprowadza strefę ścinania, a laser nierzadko powoduje lokalne utwardzenie. Z kolei wiercenie daje najbardziej jednorodną powierzchnię wewnętrzną otworu.
Wpływ perforacji na sztywność, gięcie i dalszą obróbkę
Perforacja obniża ogólną sztywność arkusza poprzez zmniejszenie przekroju czynnego. Układ otworów wprowadza anizotropię właściwości mechanicznych. Moduł Younga i wytrzymałość wykazują wyższe wartości prostopadle do najgęstszego upakowania prześwitów. Wydłużenie bywa z kolei większe w kierunkach ukośnych. Badania stalowych elementów z heksagonalnym układem pokazały, że wyroby wykrawane zachowują wyższe wydłużenie w określonych osiach niż cięte laserem.
Podczas gięcia otwory osłabiają strukturę materiału. Linia zagięcia musi znajdować się w bezpiecznej odległości od krawędzi prześwitów. Wartość odpowiadająca 2,5-krotności grubości materiału stanowi jedynie orientacyjną miarę, a rzeczywisty bufor zależy również od promienia gięcia oraz geometrii otworu. Okrągłe oczka rozkładają naprężenia równomierniej niż podłużne, co zmniejsza ryzyko deformacji. Gładkie krawędzie po wierceniu ułatwiają kontrolowane odkształcenie, a zadziory po wykrawaniu mogą inicjować mikropęknięcia.
Przy spawaniu i dalszym cięciu czystość krawędzi wpływa na parametry łączenia. Elementy z minimalnym gratem i bez warstwy tlenków ułatwiają uzyskanie trwałych spoin bez dodatkowych zabiegów przygotowawczych. Materiał utrzymuje swoją początkową geometrię, gdy ingerencja nie generuje nadmiernych naprężeń resztkowych. Po intensywnym wykrawaniu mechanicznym często konieczny staje się dodatkowy proces prostowania arkuszy.
W realizacjach konstrukcyjnych, filtracyjnych czy architektonicznych wariant obróbki określa możliwości montażowe. Standardowe blachy perforowane wykonywane na wymiar pozwalają dopasować parametry techniczne do konkretnych wymagań projektowych. Z kolei elementy ozdobne wymagają wyjątkowo precyzyjnych krawędzi, aby zachować odpowiednią estetykę po wygięciu i osadzeniu w konstrukcji nośnej.
Marka Technometal wytwarza elementy otworowane oraz siatki metalowe na zamówienie. Zakład produkcyjny z Mikołowa dostarcza rozwiązania dostosowane do wymagań firm budowlanych, przemysłowych oraz odbiorców indywidualnych.
Znaczenie uwarunkowań technologicznych w praktyce
W codziennej produkcji ogromne znaczenie zyskuje jakość krawędzi otworów. Ważne pozostaje również zachowanie właściwości materiału oraz możliwość jego dalszego kształtowania bez utraty geometrii. Czyste linie brzegowe ułatwiają procesy spawalnicze. Równomierna siatka zapewnia w pełni przewidywalną sztywność arkusza. Metoda dobrana precyzyjnie do grubości i przeznaczenia redukuje konieczność prowadzenia dodatkowych operacji oczyszczania. Przy projektach nastawionych na wysoką odporność obciążeniową sprawdza się zazwyczaj wiercenie. Serie wielkonakładowe najczęściej opierają się na szybkim wykrawaniu. Wybór technologii wynika z analizy całego łańcucha produkcyjnego.
Kategorie artykułów
Polecane artykuły
Jak sprawdzić, czy część zamienna pasuje do konkretnego modelu wózka przed zakupem

Obrączki ślubne poznań: oferta dla par o różnych gustach i budżetach
Kiedy olejek eteryczny, absolut lub ekstrakt CO2 zmienia charakter receptury perfum i kosmetyków