Artykuł sponsorowany
Jak frezarka górnowrzecionowa i dolnowrzecionowa radzą sobie z narożnikami oraz wąskimi płaszczyznami w warsztacie stolarskim
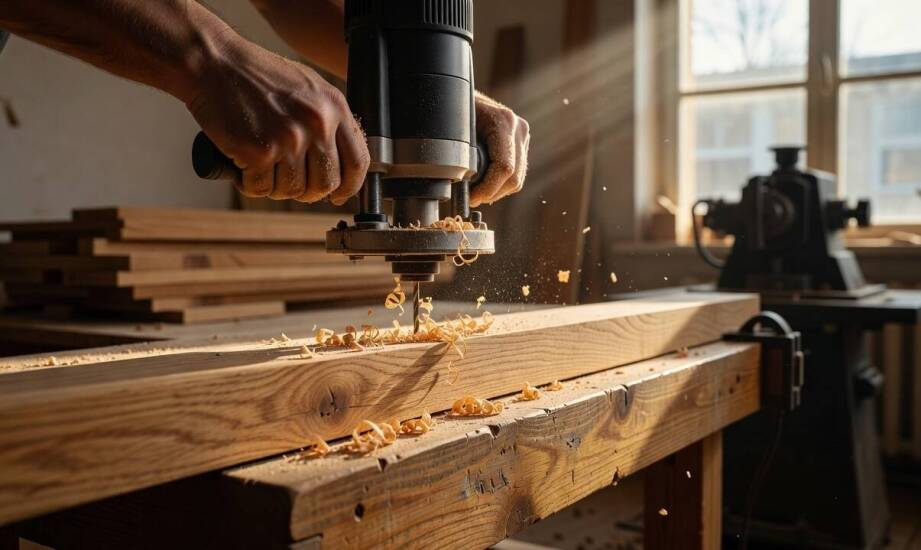
Obróbka narożników oraz wąskich płaszczyzn stawia przed operatorem wyzwanie związane ze stabilnością prowadzenia frezu. Zwykłe ręczne metody często tracą precyzję w momencie, gdy detal ma ograniczoną powierzchnię podparcia. Wąskie krawędzie sprawiają, że stopa narzędzia opiera się tylko na niewielkim fragmencie materiału, co potęguje ryzyko przechylenia i uszkodzenia krawędzi. Zmiana kierunku ruchu na narożniku wymaga z kolei płynnego operowania posuwem bez zatrzymywania ostrza w jednym miejscu. Konstrukcja wrzeciona i sposób interakcji z materiałem determinują to, jak urządzenie zachowa się w tych newralgicznych punktach roboczych.
Górne wrzeciono ułatwia kontrolę wejścia frezu
Umieszczenie wrzeciona nad blatem pozwala operatorowi prowadzić narzędzie bezpośrednio nad obrabianą powierzchnią. Taka budowa zapewnia dobrą widoczność linii obróbki i ułatwia dokładną kontrolę momentu wejścia frezu w materiał. Operator widzi precyzyjnie punkt styku narzędzia z drewnem, co ogranicza ryzyko zejścia z zamierzonej ścieżki na ostrych zakrętach. Górne położenie napędu zapobiega zasłanianiu pola widzenia przez stół maszynowy. Precyzyjne manewrowanie na wąskich płaszczyznach staje się dzięki temu znacznie bezpieczniejsze.
Kształtowanie narożników wymusza specyficzne prowadzenie detalu. Mechanizm pracy różni się od typowego frezowania dużych powierzchni płaskich. Stolarz często obraca element wokół frezu lub opiera się na przygotowanych wcześniej szablonach. Bezpośredni dostęp do strefy cięcia od góry wspiera takie zadania, ponieważ użytkownik zachowuje pełną swobodę ruchu rąk. Narzędzie prowadzi się po krawędzi oporowej, a fizyczny nacisk z góry dodatkowo stabilizuje mniejsze formatki na stole roboczym.
Dolne wrzeciono stabilizuje powtarzalne przejścia
Dolne umiejscowienie wrzeciona sprawia, że materiał spoczywa na żeliwnej lub stalowej powierzchni stołu przez cały cykl pracy. Konstrukcja ta skutecznie stabilizuje detale podczas powtarzalnych przejść. Profilowanie długich krawędzi staje się wysoce przewidywalne, ponieważ ciężar samego materiału pomaga utrzymać go w jednej płaszczyźnie. Operator dociska element do prowadnicy bocznej, co minimalizuje niepożądane wibracje. Przy zadaniach wymagających większej kontroli nad detalem i zachowania idealnej prostopadłości, profesjonalne frezarki do drewna gwarantują utrzymanie stałej głębokości skrawania na całej długości rzazu. Ogranicza to zjawisko falowania krawędzi.
Jakość obróbki wąskich płaszczyzn zależy ściśle od kondycji mechanicznej samej maszyny. Zużyte łożyska, tuleje i prowadnice z czasem wprowadzają luzy w układzie kinematycznym. Spadek sztywności obniża dokładność pozycjonowania i wyraźnie pogarsza jakość krawędzi. Powstające podczas pracy bicie wrzeciona wywołuje nierówności na powierzchni oraz rozszczepianie delikatnych słojów drewna. Regularna diagnoza luzów roboczych zapobiega stratom materiałowym. Rozwiązania projektowe wdrażane przez markę Wolsen dowodzą, że masywna budowa korpusu bezpośrednio wydłuża żywotność głównych podzespołów odpowiedzialnych za precyzję.
Dopasowanie odpowiedniego systemu wrzeciona do specyfiki zakładu bazuje na analizie geometrii najczęściej obrabianych detali. Oczekiwana powtarzalność operacji oraz przyjęta organizacja pracy warunkują optymalny wybór technologiczny. Górne wrzeciono daje przewagę przy nietypowych kształtach i krótkich seriach wymagających nieustannej kontroli wzrokowej. Maszyna z dolnym napędem przejmuje ciężar produkcji seryjnej, gdzie sztywność i oparcie formatki na dużym blacie decydują o końcowym sukcesie. Zrozumienie mechaniki cięcia obu typów obrabiarek pomaga warsztatom zoptymalizować procesy technologiczne. Przekłada się to na mniejsze zużycie materiału ściernego i krótszy czas potrzebny na przygotowanie elementów do lakierowania. Świadome wykorzystanie zalet obu rozwiązań eliminuje błędy na etapie wykańczania trudnych krawędzi.
Kategorie artykułów
Polecane artykuły

Jak sprawdzić, czy część zamienna pasuje do konkretnego modelu wózka przed zakupem

Obrączki ślubne poznań: oferta dla par o różnych gustach i budżetach

Kiedy olejek eteryczny, absolut lub ekstrakt CO2 zmienia charakter receptury perfum i kosmetyków
