Artykuł sponsorowany
Dlaczego obróbka i montaż przesądzają o funkcji wyrobu po formowaniu rotacyjnym
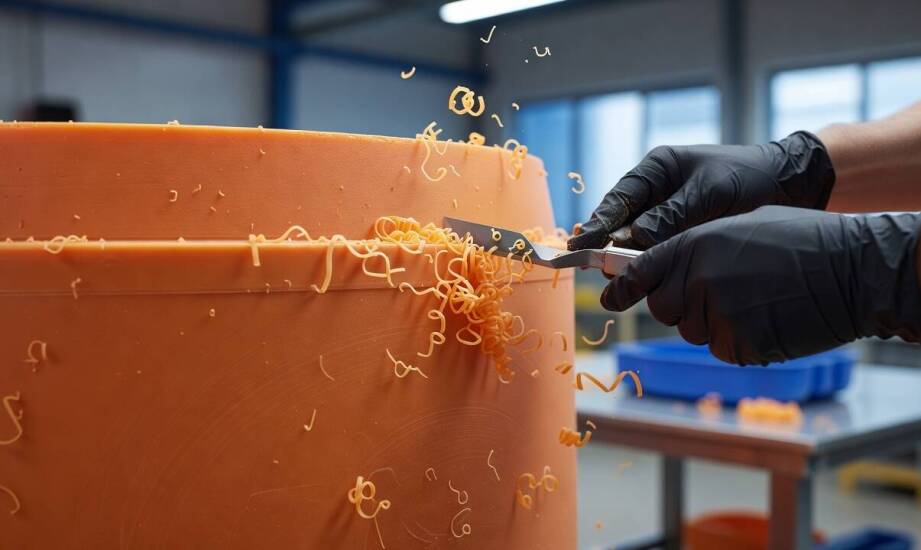
Po wyjęciu elementu z formy proces produkcyjny rzadko dobiega końca. W przypadku wielkogabarytowych zbiorników, skomplikowanych obudów maszyn czy wytrzymałych osłon przemysłowych to właśnie obróbka i montaż przesądzają o ostatecznej funkcjonalności wyrobu. Gotowe bryły wymagają wyposażenia w zawory, uszczelki, pokrywy oraz dedykowane systemy mocowań. Technologia formowania rotacyjnego wyróżnia się specyficznymi właściwościami materiałowymi, które ułatwiają ten etap. Niewielkie naprężenia wewnętrzne umożliwiają precyzyjne przygotowanie elementów do eksploatacji bez ryzyka utraty zaplanowanej geometrii. W wymagających sektorach, takich jak energetyka odnawialna, motoryzacja czy maszyny budowlane, odpowiednie przygotowanie detali decyduje o szczelności całego układu, wytrzymałości połączeń i bezproblemowej integracji z resztą instalacji.
Niskie naprężenia wewnętrzne a operacje wykończeniowe
Brak znaczących naprężeń w strukturze plastiku to jedna z głównych zalet tej metody przetwórstwa. Podczas powolnego chłodzenia materiał równomiernie układa się na ściankach narzędzia, unikając szoków termicznych typowych dla wtrysku. Niskie naprężenia wewnętrzne ułatwiają docinanie, wiercenie otworów i korektę krawędzi bez zniekształcania pierwotnej geometrii wyrobu. Kiedy narzędzie skrawające narusza powłokę polimeru, detal nie sprężynuje ani nie pęka w miejscach cięcia. Zjawisko to odczuwalnie skraca czas pracy i zmniejsza ryzyko powstawania braków produkcyjnych.
Typowe operacje po wyciągnięciu detalu obejmują mechaniczne usuwanie nadlewów powstających na liniach podziału formy. Następnie wykonuje się precyzyjną obróbkę otworów pod króćce, zawory kulowe lub systemy wentylacyjne, a także dopasowanie powierzchni stykowych. Odlewanie rotacyjne gwarantuje stabilność wymiarową bazy, dzięki czemu wykańczaniem mogą zajmować się zaprogramowane roboty frezujące i tnące. Automatyzacja zapewnia powtarzalność każdej sztuki w serii. Po zakończeniu skrawania wszystkie wióry usuwa się poprzez dokładne odkurzanie wnętrza przed przystąpieniem do dalszych prac.
W przypadku zbiorników na wodę, paliwo lub agresywne chemikalia zasadniczym etapem pozostaje rygorystyczna kontrola szczelności. Po upływie kilkunastu godzin, niezbędnych na całkowite ustabilizowanie się tworzywa, przeprowadza się testy ciśnieniowe. Wnętrze napełnia się sprężonym powietrzem, a powierzchnię pokrywa wodnym roztworem myjącym, który ujawnia najdrobniejsze pęknięcia. Alternatywę stanowią w pełni zautomatyzowane urządzenia diagnostyczne mierzące spadki ciśnienia w zamkniętym obwodzie.
Pasowanie, montaż i projektowanie punktów mocowania
Po przeprowadzeniu obróbki skrawaniem następuje weryfikacja pasowania poszczególnych elementów współpracujących. Sprawdzenie wymiarów na wczesnym etapie pozwala szybko ujawnić obszary, w których ostateczne złożenie wieloczęściowych komponentów wymaga drobnej korekty. Sama geometria wyrobu bezpośrednio wpływa na zakres niezbędnych przeróbek i łatwość składania. Proste kształty wyposażone w odpowiednie kąty pochylenia z reguły nie sprawiają trudności montażowych. Z kolei mocno rozbudowane detale ze skomplikowanymi podcięciami wymuszają stosowanie wyjmowanych wkładek już na etapie formowania, aby umożliwić swobodną pracę montera.
Solidne osadzenie osprzętu wymaga odpowiedniego przygotowania samej bryły, która musi przenieść ciężar zaworów czy orurowania. Projektowanie mosiężnych wkładek, stalowych króćców i zintegrowanych punktów mocowania chroni cienkie ścianki przed osłabieniem podczas łączenia z instalacją docelową. Wykonawcy często stosują metalowe tuleje gwintowane wprasowywane na gorąco tuż po wyciągnięciu detalu z maszyny. Taki zabieg zapewnia trwałe gwinty odporne na wyrywanie, wibracje i pękanie podczas wieloletniej eksploatacji.
W optymalnym scenariuszu wszystkie te operacje uwzględnia się podczas wstępnego projektowania oprzyrządowania. Zespół inżynierski określa wtedy precyzyjne miejsca montażu uszczelek i pokryw rewizyjnych. Jeśli pojawiają się specyficzne wymagania dotyczące obciążeń lub nietypowego osprzętu dodanego na życzenie odbiorcy, wprowadzane są zmiany konstrukcyjne bazy. Obejmują one zazwyczaj lokalne zwiększenie grubości tworzywa w strefach największego nacisku lub dodanie wewnętrznych żeber wzmacniających, które usztywniają obszar montażowy.
Wczesne uwzględnienie obróbki skrawaniem oraz procesu składania osprzętu w koncepcji wyrobu znacznie skraca cykl produkcyjny. Przekłada się to na wyższą powtarzalność komponentów trafiających do finalnej integracji z systemami docelowymi. Firma Roto4mat od wielu lat specjalizuje się w projektowaniu, produkcji i montażu elementów plastikowych dla sektorów przemysłowych. Praktyka w kompleksowym prowadzeniu zlecenia pozwala ekspertom trafnie przewidzieć, jak zachowa się polimer podczas wiercenia głębokich otworów czy instalacji ciężkiego osprzętu metalowego. Ostatecznie to właśnie staranność na etapie postprocessingu decyduje o tym, czy gotowy zbiornik lub osłona zachowa pełną szczelność, spełni branżowe normy i bezawaryjnie posłuży w trudnych warunkach środowiskowych.
Kategorie artykułów
Polecane artykuły

Jak sprawdzić, czy część zamienna pasuje do konkretnego modelu wózka przed zakupem

Obrączki ślubne poznań: oferta dla par o różnych gustach i budżetach

Kiedy olejek eteryczny, absolut lub ekstrakt CO2 zmienia charakter receptury perfum i kosmetyków
