Artykuł sponsorowany
Dlaczego karbowany drut stabilizuje oczka siatki podczas drgań i nacisku?
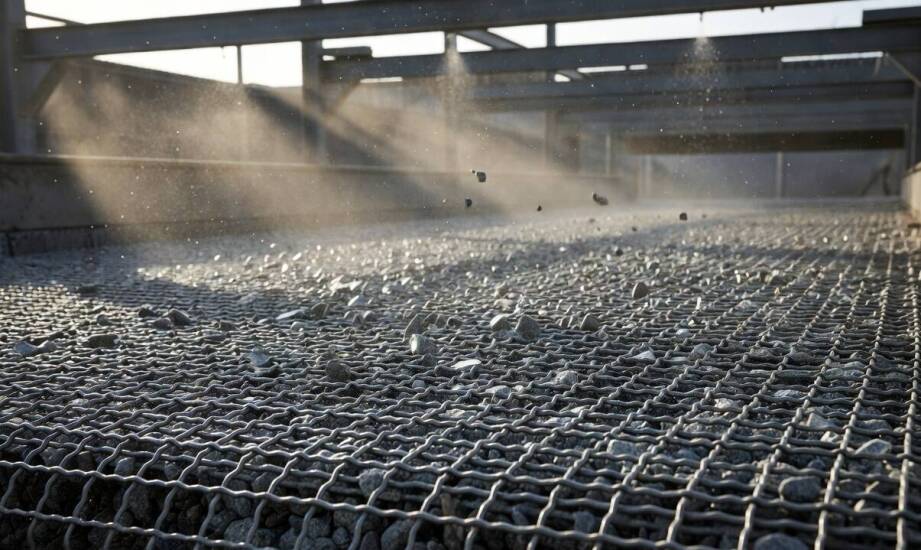
Wielu procesom przemysłowym towarzyszą ciągłe drgania, nacisk punktowy oraz wielogodzinna praca dynamiczna urządzeń. Siatka wykorzystywana w takich warunkach musi utrzymać nienaruszoną geometrię oczek przez cały cykl eksploatacji, liczący często tysiące godzin. Nawet minimalne odkształcenie splotu prowadzi do zmiany parametrów separacji surowców lub utraty funkcji ochronnej obudowy technicznej. Przesiewacze wibracyjne pracujące w kopalniach, osłony ruchomych elementów maszyn oraz przegrody zabezpieczające podlegają stałym obciążeniom mechanicznym. Tradycyjne sploty często ulegają w takich sytuacjach rozluźnieniu, a sztywne połączenia zgrzewane mogą pękać na skutek zmęczenia materiału. Rozwiązaniem tego problemu technicznego jest wstępne profilowanie drutu, które trwale stabilizuje całą konstrukcję bez użycia spoiwa.
Jak karbowanie drutu blokuje przesuwanie splotów?
Proces wstępnego falowania materiału bezpośrednio przed etapem splatania radykalnie zmienia właściwości mechaniczne gotowego produktu. Specjalistyczne giętarki nadają prętom określoną geometrię, dopasowaną do ostatecznych wymiarów oczek. Lokalne zagięcia drutu tworzą specyficzne kieszenie blokujące przesuwanie się splotów, co wzmacnia wzajemne zazębienie całej płaszczyzny. Miejsca przecięcia poszczególnych prętów dokładnie do siebie przylegają, uniemożliwiając swobodne przemieszczanie się elementów pod wpływem sił zewnętrznych. Oczka zachowują stałe wymiary nawet po długim okresie intensywnej pracy i nie ulegają deformacji. Największą sztywność wykazuje splot z karbowaniem zamkowym, w którym wgłębienia stabilizują pręty wyłącznie w punktach ich fizycznego styku.
Trwałość splotu zależy od precyzyjnego dopasowania dwóch kluczowych parametrów geometrycznych. Standardowe siatki krepowane zawdzięczają swoją odporność właściwej głębokości fali profilującej, która musi odpowiadać grubości zastosowanego materiału. Zbyt płytkie wygięcie generuje nadmierne naprężenia i utrudnia przeplecenie drutów, podczas gdy zbyt głębokie profilowanie pozostawia luzy osłabiające całą strukturę arkusza. Skok karbowania wyznacza z kolei ostateczną sztywność i masę elementu. Warianty jednokarbowe posiadają bardzo ciasny splot występujący co jedno zagięcie, co sprawdza się przy największych obciążeniach punktowych. Konstrukcje wielokarbowe, łączone co trzeci lub piąty karb, charakteryzują się większym prześwitem oraz niższą wagą. Grubszy drut podnosi odporność mechaniczną całej konstrukcji, jednak znacząco zwiększa obciążenie ramy nośnej. Cieńsze pręty zapewniają z kolei większą elastyczność, co pomaga w tłumieniu drobnych wibracji.
Zachowanie oczek pod stałym obciążeniem dynamicznym
Przemysł wydobywczy oraz rolnictwo opierają swoje linie technologiczne na precyzyjnej klasyfikacji materiałów sypkich. Praca w środowisku wysokich wibracji wymaga od materiałów konstrukcyjnych wyjątkowej odporności na uderzenia. Zastosowanie drutu profilowanego pozwala na bezproblemowe znoszenie naporu kruszywa i ciągłego napinania ramy. Arkusz nie posiada sztywnych punktów łączenia charakterystycznych dla wersji zgrzewanych, dzięki czemu zazębione druty absorbują energię kinetyczną bez ryzyka pęknięcia splotu. Kamienie lub węgiel podrzucane na sitach wywierają ogromny nacisk punktowy na pojedyncze segmenty drutu. Odpowiednio wyprofilowane zagięcia zapobiegają rozsuwaniu się prętów, utrzymując precyzyjną skuteczność oddzielania poszczególnych frakcji surowca.
Zabudowy techniczne i osłony maszyn również korzystają na specyficznej topografii powierzchni takiego materiału. Chropowatość wynikająca z obecności regularnych falowań ogranicza poślizg obudów lub elementów stykających się z przegrodą. Wykorzystanie tych właściwości wymaga jednak doboru parametrów adekwatnych do planowanego środowiska pracy. Przykładowe specyfikacje techniczne sit przemysłowych obejmują średnicę drutu w zakresie od 1,0 mm do 5,5 mm oraz wielkość oczka rzędu od 4 mm do 120 mm. Poznańska spółka Metalzbyt przez lata dostarczała takie warianty do specjalistycznych zakładów produkcyjnych, realizując zamówienia wymagające precyzyjnego dopasowania nośności. Wybór grubości pręta i wielkości prześwitu musi uwzględniać siłę uderzeń sortowanego materiału oraz amplitudę drgań maszyny wprawiającej całość w ruch.
Rodzaj obciążenia roboczego oraz agresywność środowiska pracy przesądzają o technologicznym sensie zastosowania profilowanego drutu. Silne drgania, powtarzalne uderzenia ciężkich frakcji surowca i konieczność utrzymania rygorystycznej separacji wymuszają stosowanie splotów z głębokimi kieszeniami ustalającymi pozycję prętów. Stabilność wymiarowa przekłada się bezpośrednio na dłuższą żywotność maszyn sortujących oraz rzadsze przestoje konserwacyjne na halach produkcyjnych. Zwykłe sploty tkane sprawdzają się w warunkach osłon statycznych, ale to mechaniczne zazębienie fali gwarantuje maksymalne bezpieczeństwo w dynamicznych procesach obróbki i transportu.
Kategorie artykułów
Polecane artykuły

Jak sprawdzić, czy część zamienna pasuje do konkretnego modelu wózka przed zakupem

Obrączki ślubne poznań: oferta dla par o różnych gustach i budżetach

Kiedy olejek eteryczny, absolut lub ekstrakt CO2 zmienia charakter receptury perfum i kosmetyków
