Artykuł sponsorowany
Dlaczego dobór narzędzi bywa ważniejszy od prędkości przy cięciu papieru, kartonu i tektury
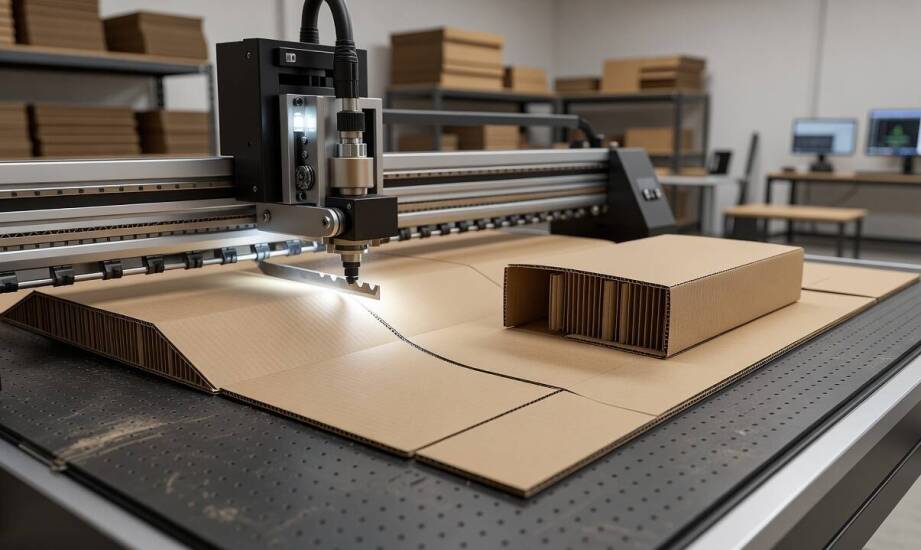
Przy krótkich seriach opakowań z papieru, kartonu lub tektury falistej jakość detali zależy przede wszystkim od doboru odpowiedniego noża, a nie od maksymalnej prędkości pracy plotera. Szybkie cięcie na nieodpowiednim narzędziu bardzo często prowadzi do postrzępionych krawędzi, pęknięć przy bigowaniu lub głębokich zniekształceń struktury materiału. Odpowiednie dopasowanie ostrza decyduje o powtarzalności i ostatecznej estetyce gotowego produktu w nakładach od kilku do kilkuset sztuk.
Rodzaje noży do cięcia i bigowania papieru
Nóż wleczony sprawdza się znakomicie przy cienkich i elastycznych podłożach, takich jak standardowy papier do 200 g/m² czy folia samoprzylepna. Ostrze jest w tym przypadku biernie ciągnięte przez ruch głowicy, co w zupełności wystarcza do wycinania prostych i łagodnych kształtów. Przy grubszych materiałach technologia ta wywołuje jednak odchylenia w narożnikach i pozostawia nierówne, rwane cięcie. Nóż oscylacyjny wykonuje natomiast bardzo szybkie ruchy pionowe, pracując z częstotliwością około 12 000 obrotów na minutę przy skoku 1 mm dla precyzyjnych narzędzi elektrycznych, bądź 9 000 uderzeń przy skoku 8 mm w mocnych wersjach pneumatycznych. Tak zoptymalizowana praca pozwala gładko przecinać włókna tektury falistej bez zgniatania jej wewnętrznego rdzenia, zachowując pełną wytrzymałość strukturalną materiału o grubości sięgającej nawet 42 mm. Koło bigujące tworzy z kolei głębokie, ściśle kontrolowane zagięcia na tekturze, co bezpośrednio zapobiega pęknięciom zewnętrznej warstwy papieru podczas składania pudełek reklamowych i displayi.
Plotery tnące do papieru w środowisku przemysłowym najczęściej opierają się na konstrukcji stołowej, która tworzy stabilną platformę do prototypowania opakowań. Urządzenia takich marek jak Aristomat, Liyu czy Xline, a także wielofunkcyjna seria F od firmy Summa, umożliwiają cięcie, nacinanie naklejek i głębokie bigowanie w ramach jednego cyklu. Modele stołowe przeznaczone do sztywnych arkuszy diametralnie różnią się budową od rolowych maszyn tnących, takich jak znane urządzenia marki Roland, które służą głównie do obsługi elastycznych materiałów z roli. Zrozumienie tych technologicznych różnic odgrywa kluczową rolę przy rozbudowie nowoczesnego parku maszynowego. Właściwą konfigurację głowic i dobór rozwiązań do trudnej obróbki tektury wspiera DMPlot, dostarczając wiedzę o sprzęcie oraz zapewniając regularny serwis zaawansowanych maszyn CNC.
Staranne przygotowanie pliku w profesjonalnym oprogramowaniu CAD/CAM precyzyjnie porządkuje wszystkie linie obróbcze przed fizycznym uruchomieniem plotera. Cyfrowy projekt dzieli się na oddzielne warstwy odpowiadające cięciu na wylot, nacinaniu i bigowaniu, z zachowaniem skali 1:1 oraz zamkniętych konturów polilinii. Specjalistyczne oprogramowanie samodzielnie generuje optymalną kolejność poszczególnych przejść i skutecznie redukuje zbędne ruchy jałowe głowicy. Zastosowanie takiego cyfrowego rygoru zapewnia mechaniczną powtarzalność rzędu ±0,1 mm, dzięki czemu operator uzyskuje gotowy do złożenia display bez ręcznych poprawek.
Kiedy wybrać ploter stołowy zamiast rolowego?
Plotery stołowe wyposażone w wielostrefowe mocowanie podciśnieniowe radzą sobie bezbłędnie ze sztywnymi podłożami, w tym z grubą tekturą falistą oraz twardym kartonem o gramaturze powyżej 300 g/m². Materiał leży całkowicie płasko na obszarze roboczym maszyny i nie ulega najmniejszym przesunięciom w trakcie frezowania czy cięcia nożem wleczonym. Stabilność arkusza ma fundamentalne znaczenie przy tworzeniu asymetrycznych kształtów bez wsparcia tradycyjnych wykrojników. Plotery rolowe świetnie sprawdzają się przy ciągłej obróbce cienkiego papieru, ale przy sztywnych płytach kartonowych powodują uciążliwe problemy z prowadzeniem, a ich krawędzie niszczą podkładową listwę teflonową. Konstrukcja stołowa gwarantuje wyższą precyzję i ogromną wszechstronność, zwłaszcza gdy produkcja obejmuje limitowane serie o niestandardowych wymiarach.
Intensywna praca z szorstkimi materiałami celulozowymi prowadzi do naturalnego zużycia ostrzy, mat podkładowych i mechanizmów napędowych plotera. Wszelkie postrzępione krawędzie, niedocięte włókna w narożnikach oraz konieczność drastycznego zwiększania siły nacisku wyraźnie wskazują na stępienie narzędzia roboczego. W przypadku kół bigujących i ostrzy krążkowych mogą pojawiać się nierównomierne wgłębienia oraz widoczne przerwy na projektowanej linii zagięcia. Systematyczna kontrola stanu technicznego głowic i regularna wymiana podstawowych elementów eksploatacyjnych skutecznie podtrzymuje najwyższą jakość cięcia i pozwala uniknąć nagłych postojów na hali produkcyjnej.
Kombinacja precyzyjnego narzędzia tnącego, odpowiedniej powierzchni roboczej plotera oraz prawidłowego układu ścieżek w pliku wektorowym wprost przekłada się na rynkowy sukces krótkich serii opakowań. Stabilne wycinanie i równe bigowanie realizowane podczas jednego pełnego cyklu minimalizuje generowanie odpadów i odczuwalnie skraca łączny czas realizacji zlecenia. Zakłady poligraficzne i nowoczesne pracownie reklamowe zyskują w ten sposób profesjonalną jakość detali, bez ryzyka operacyjnego związanego z zakupem drogich i sztywnych form wykrojnikowych.
Kategorie artykułów
Polecane artykuły
Jak sprawdzić, czy część zamienna pasuje do konkretnego modelu wózka przed zakupem

Obrączki ślubne poznań: oferta dla par o różnych gustach i budżetach
Kiedy olejek eteryczny, absolut lub ekstrakt CO2 zmienia charakter receptury perfum i kosmetyków