Artykuł sponsorowany
Architektura znakowania w produkcji: jak połączyć urządzenia, dane i kontrolę jakości
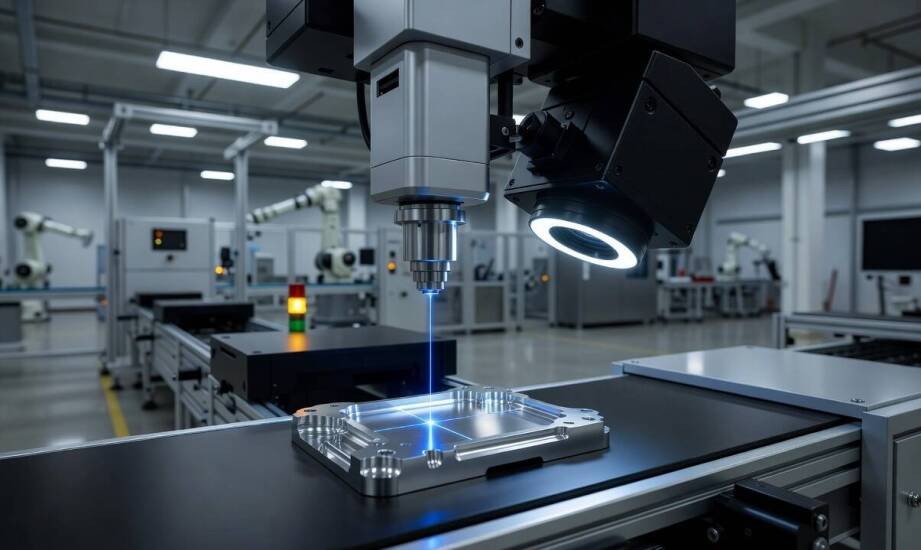
W zakładach produkcyjnych urządzenie wybijające znak, baza danych ze specyfikacją detalu oraz układ weryfikacji jakości często funkcjonują jako oddzielne wyspy informacyjne. Taki brak synchronizacji wymusza ręczne wprowadzanie parametrów na stanowisku, co zwiększa ryzyko pomyłek w treści oznaczeń i generuje opóźnienia na etapie weryfikacji. Nowoczesne zakłady budują architekturę, w której maszyna, skaner i baza danych stanowią spójny organizm wymieniający informacje w czasie rzeczywistym.
Warstwa sprzętowa i oprogramowanie w znakowaniu
Rozbudowa stacji roboczej opiera się na integracji narzędzia wybijającego, osprzętu mechanicznego, układu podawania detalu oraz elementów zabezpieczających. W przypadku technologii laserowej typu fiber kontroler łączy źródło światła i układy zasilania, a sama głowica często posiada moduł autofokusa lub układ 3D. Taka konfiguracja pozwala na precyzyjną pracę z elementami o obłych lub schodkowych kształtach bez konieczności ciągłego ręcznego korygowania odległości ogniskowej. Urządzenia do obróbki mechanicznej wykorzystują natomiast jednostkę nadrzędną sterującą rylcem węglikowym lub diamentowym. Narzędzie to fizycznie odkształca strukturę metali, osiągając czytelny grawer nawet na materiałach hartowanych do poziomu 65 HRC.
Oprogramowanie stanowiskowe bezpośrednio odpowiada za interpretację danych wejściowych. Zaawansowane programy, na przykład EZCAD, komunikują się z formatami wektorowymi CAD i pobierają zmienne ciągi z zakładowych baz SQL, plików tekstowych lub arkuszy kalkulacyjnych. Umożliwia to automatyczne tworzenie rosnących numerów seryjnych oraz unikalnych kodów kreskowych. Operatorzy zarządzają gotowymi recepturami określającymi moc, prędkość przejazdu promienia oraz tryby wypełniania. Gotowe profile ustawień skracają czas przezbrojenia maszyny między poszczególnymi partiami produkcyjnymi, a utrzymanie ich w centralnym repozytorium zapobiega modyfikowaniu parametrów przez nieuprawnionych pracowników.
Systemy wizyjne i wymiana danych na linii produkcyjnej
Odczyt i weryfikacja kodu bezpośrednio po jego naniesieniu zamyka obwód kontroli jakości. Przemysłowe kamery wizyjne analizują obecność, prawidłowe położenie oraz czytelność znaku zgodnie z wymogami normy ISO/IEC 15415 dla kodów dwuwymiarowych. Systemy opierające się na algorytmach analizy obrazu wykrywają mikrouszkodzenia kodu lub jego zniekształcenia, a następnie wysyłają sygnał do zautomatyzowanej bramki odrzucającej. Mechanizm ten gwarantuje, że do montażu końcowego trafią wyłącznie komponenty posiadające w pełni poprawny zapis.
Spięcie maszyny z głównym nurtem linii bazuje na wykorzystaniu protokołów przemysłowych, takich jak Profinet czy Ethernet TCP/IP. Wymiana sygnałów ze sterownikiem PLC zarządza fizycznym ruchem detalu po taśmie, podczas gdy integracja z systemami zarządzania MES lub ERP odpowiada za logikę zadania. Zdarzenie wywołane w systemie nadrzędnym uruchamia cykl pracy i przesyła aktualną paczkę informacji do oznaczenia. Odpowiednie środowisko sieciowe archiwizuje historię operacji w centralnej bazie zakładu, ułatwiając rygorystyczne śledzenie pochodzenia każdego podzespołu podczas ewentualnych audytów technicznych.
Praktyka pokazuje, że o rzeczywistej stabilności procesu decyduje pełna spójność stanowiska roboczego z przepływem informacji w fabryce. Opierając się na ponad trzydziestoletnim doświadczeniu branżowym, inżynierowie Taksi Engineering projektują kompleksowe systemy znakowania metalu, które łączą mechaniczną trwałość ingerencji w materiał z ciągłą weryfikacją poprawności odczytu. Warszawskie przedsiębiorstwo buduje stacje dostosowane do wymagań linii automatycznych, dobierając odpowiednie głowice i sterowniki do środowiska informatycznego klientów. Prawidłowe wdrożenie takiej architektury pozwala zakładom z sektora motoryzacyjnego, lotniczego czy elektronicznego wyeliminować błędy operatorów i utrzymać ciągłość śledzenia detali produkcyjnych na każdym etapie.
Kategorie artykułów
Polecane artykuły

Jak sprawdzić, czy część zamienna pasuje do konkretnego modelu wózka przed zakupem

Obrączki ślubne poznań: oferta dla par o różnych gustach i budżetach

Kiedy olejek eteryczny, absolut lub ekstrakt CO2 zmienia charakter receptury perfum i kosmetyków
